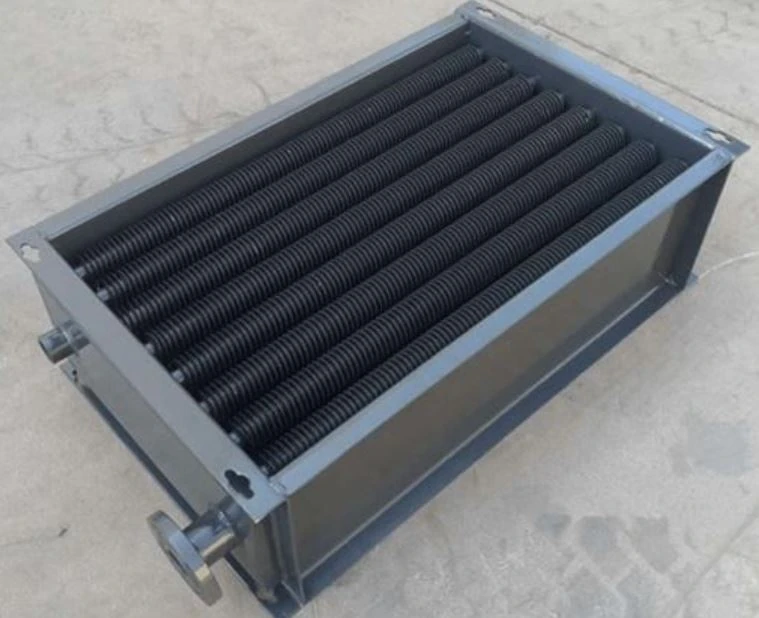
Uvođenje radijatora za zavarivanje i njegove tehnologije
Radijator za zavarivanje je proizvod za rasipanje topline proizveden postupkom zavarivanja kao glavnim procesom.
Nakon više od deset godina razvoja, lemilice radijatora razvile su se od brazde kao glavnog procesa u ranim danima do sada koristeći lemjenje kao glavni proces za ovu vrstu radijatora. Lemilica se također tradicionalno naziva lemilica. Ova vrsta zavarenog radijatora kombinira dva dijela donje ploče i peraje radijatora zavarivanjem. Proces lemilice je široko korišten. Sve dok se površina može zalemiti i može izdržati određenu temperaturu, može se zalemiti. Najčešće korišteni materijali za zavarivanje radijatora su uglavnom bakar i aluminij.
Od sveobuhvatnog razmatranja troškova, strukture, performansi, prijenosa topline i troškova, bakar i aluminij su najčešće korišteni. Od zavarivanja donje ploče i peraja radijatora, kombinirajući dva najčešće korištena materijala bakra i aluminija, prema metodi kombinacije zavarivanja, može se podijeliti u sljedeće četiri kategorije:
Prvi tip, aluminijske peraje + aluminijska donja ploča zavarena zajedno može formirati aluminijski zavareni radijator. Aluminijski zavareni radijator ima nekoliko karakteristika:
(1) visoka gustoća zuba;
(2) težina svjetla radijatora. Osim toga, poboljšan je i njegov učinak rasipanja topline, jer je učinak rasipanja topline radijatora proporcionalan području rasipanja topline u određenim radnim uvjetima. Što je veće područje rasipanja topline, to je bolji učinak rasipanja topline. Stoga se povećava gustoća zuba, čime se povećava područje rasipanja topline, tako da se poboljšava njegov učinak rasipanja topline.
U drugoj kategoriji bakrena osnovna ploča + bakrene peraje zavaruju se zajedno kako bi se stvorio čisti bakreni radijator. K vrijednost toplinske vodljivosti bakra je više nego dvostruko veća od aluminijske, tako da će njezina učinkovitost prijenosa topline biti bolja. U problemu rasipanja topline koji je teško riješiti aluminijem, možete odabrati korištenje bakra za njegovo rješavanje. Međutim, čisti bakreni radijatori imaju neke nedostatke. Na primjer, tvrdoća bakra je relativno niska, težina bakra je teža, gustoća je više nego dvostruko veća od aluminijske, a cijena je više nego dvostruko veća od aluminijske.
Treći tip, aluminijska peraja + bakrena osnovna ploča može se zavariti u zavareni radijator bakrene osnovne ploče i aluminijskog lančanika. Karakteristika ove vrste radijatora je da uzima u obzir dobar prijenos topline i temperaturnu ujednačenost bakra, kao i laganu težinu aluminija i relativnu cijenu. Prednost je niža i bolja čvrstoća povezivanja.
Četvrti tip koristi aluminijsku podlogu + bakrene peraje, što može riješiti problem finije obrade na podu, a prerađeni proizvodi imaju relativno veću strukturnu čvrstoću.
Osim slobodne kombinacije metoda zavarivanja, na perajama postoji i mnogo različitih oblika radijatora za zavarivanje. Najčešće korišteni procesi uglavnom su sljedeća tri:
Jedna vrsta se zove komad organa. Tehnologija obrade ove vrste peraje je korištenje komada metalne trake (bakrene ili aluminijske) za savijanje naprijed-natrag kroz automatski postavljeni uređaj. Može se dugo sklopiti i rezati prema zahtjevima. Neka vrsta složene strukture poput Velikog zida. Karakteristika ove vrste komada organa je da je nakon zavarivanja na donjoj ploči cijeli hladnjak cjelina, naslanja se jedan na drugoga, lakši je i ima određenu strukturnu čvrstoću, pa se u primjeni često koristi kada postoje zahtjevi za težinom i česte promjene kontakta. (Na primjer, često priključen) na radijatoru, na primjer, standardna šasija vertikalnog utikača.
Drugi se naziva jednostruki. U ovoj vrsti proizvoda, svaki zub se izbacuje odvojeno, a zatim se donja površina preklapa pod kutom kako bi se stvorio oblik "L" ili bez preklapanja. Prema različitim zahtjevima, To može biti u potpunosti zatvorena ili polu-zatvorena. Ova vrsta obrta posebno je pogodna za ovu vrstu proizvoda koji su više sorte, mala serija, brza proizvodnja i niska cijena u ranoj fazi. Treći tip naziva se snap-fitting. Ova metoda proizvodnje je udariti jedan po jedan tijekom probijanja. Nakon probijanja automatski će se dodati pričvršćivač. Nakon završetka probijanja formirat će se kombinacija hladnjaka, nešto kao u sredini. Zatvarač ga povlači prema gore kako bi stvorio potpunu kombinaciju, tako da se proizvodi u velikim razmjerima, učinkovitost zavarivanja je vrlo visoka, a cijena je relativno niska. Međutim, budući da treba napraviti kalup, trošak u ranoj fazi probne proizvodnje je relativno visok, a ciklus je dug.